Panimula
Ang mga takip ng bote ay kabilang sa pinakamataas na dami ng mga produktong plastik sa mundo. Ang isang inumin o tatak ng tubig ay maaaring kumonsumo ng milyun-milyong takip araw-araw. Upang matugunan ang pangangailangang ito, ang mga teknolohiya ng amag at proseso ay umunlad upang makagawa ng mga takip sa mga sub‑4‑segundong cycle, na may 48, 64, o kahit na 96 na mga lukab bawat amag. Dalawang nangingibabaw na teknolohiya ang nakikipagkumpitensya sa espasyong ito: compression molding at injection molding. Ang bawat isa ay may sariling lakas, at ang pag-unawa sa mga ito ay kritikal para sa sinumang gumagawa ng amag o molder na nagsisilbi sa industriya ng pagsasara.
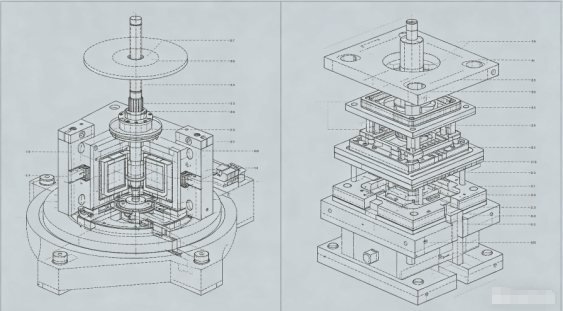
Bilang isang mold technician na may mga dekada ng karanasan sa high-cavitation packaging molds, ituturo ko sa iyo ang mga teknikal na nuances ng parehong mga pamamaraan, at pagkatapos ay tututuon sa mga teknolohiya ng injection molding na nagbibigay-daan sa produksyon ng high-speed, high-cavity cap—hot runner valve gate control, high-speed ejection, at cooling optimization—na nagtatapos sa 48‑reality cap.
1. Compression Molding kumpara sa Injection Molding para sa Caps
Proseso ng Compression Molding:
Ang isang pre-weighed molten plastic parison (karaniwang PP o HDPE) ay ibinabagsak sa isang bukas na lukab ng amag. Nagsasara ang amag, pinipiga ang materyal sa hugis ng takip. Pagkatapos ng maikling panahon ng paglamig, ang takip ay ilalabas. Ang prosesong ito ay tuloy-tuloy at umiikot: maraming amag sa isang carousel na bukas at sarado nang sunud-sunod.
Proseso ng Injection Molding:
Ang nilusaw na plastik ay itinuturok sa ilalim ng mataas na presyon sa isang saradong lukab ng amag through isang mainit na sistema ng runner. Pagkatapos ng pag-iimpake at paglamig, ang amag ay bubukas at ang mga takip ay ilalabas. Ang amag ay maaaring magkaroon ng 32, 48, 64, o higit pang mga cavity.
|
Tampok |
Compression Molding |
Paghuhulma ng Iniksyon |
|
Oras ng pag-ikot |
2–4 segundo (napakabilis) |
4–8 segundo (depende sa cavitation) |
|
Cavitation |
Walang limitasyon (rotary) |
Limitado ng machine clamp tonnage at laki ng platen |
|
Kakayahang umangkop sa disenyo ng cap |
Limitado (simetriko, simpleng mga hugis) |
Mataas (undercuts, living bisagra, liners) |
|
Pagkakapare-pareho ng timbang |
Napakahusay (±0.3%) |
Maganda (±1%) na may kontrol sa valve gate |
|
Paunang pamumuhunan sa tool |
Napakataas (rotary press) |
Mas mababa para sa katamtamang cavitation |
|
Materyal na basura |
Minimal (walang runner) |
Maaaring maging zero sa mainit na runner |
|
Pinakamahusay na application |
Simple, mataas ang dami ng tubig/CSD caps |
Mga kumplikadong takip na may mga liner, tamper‑evidence band |
hatol:Para sa napakataas na volume, napakasimpleng takip (hal., 28mm na takip ng tubig), nangingibabaw ang compression molding. Ngunit para sa karamihan ng mga cap na nangangailangan ng katumpakan, tamper-evidence rings, liner integration, o complex geometry, injection molding na may high-cavitation molds ang mas gustong pagpipilian.
2. Hot Runner Valve Gate Control sa Cap Molds
Sa high‑cavitation cap injection molds, ang hot runner ay ang puso. Ang mga nakasanayang bukas na gate ay nag-iiwan ng vestige ng gate na maaaring magkamot o tumagas. Ang mga valve gate ay mahalaga para sa karamihan ng mga takip ng inumin.
Paano gumagana ang mga valve gate:
Ang isang pneumatically o hydraulically actuated pin ay umuusad upang isara ang gate pagkatapos mapuno at ma-pack ang cavity. Malinis nitong pinuputol ang pagkatunaw, na nag-iiwan ng kaunting marka ng saksi.
Mga pangunahing kinakailangan para sa high-cavitation cap molds:
Tip: Para sa mga takip na may panloob na mga liner (hal., mga oxygen-barrier liner para sa mga takip ng juice), ang mga valve gate ay kadalasang inilalagay sa loob ng cap cavity (sub‑gate) upang itago ang vestige.
3. High-Speed Ejection: Mechanical vs. PneumaticSa isang 4‑segundong cycle, ang pagbuga ay dapat na mabilis at ganap na maaasahan. Dalawang pangunahing pamamaraan ang ginagamit sa mga hulma ng takip:
Mechanical ejection (stripper plate):
Nakapalibot sa core ang isang spring-loaded stripper plate. Habang nagbubukas ang amag, ang stripper plate ay itinutulak pasulong na may kaugnayan sa core, na tinatanggal ang takip. Ito ay simple at matatag, ngunit ang return stroke ay nagdaragdag ng isang bahagi ng isang segundo.
Pneumatic ejection (sabog ng hangin):
Ang naka-compress na hangin (3–6 bar) ay nakadirekta sa core, na hinihipan ang takip. Ito ay napakabilis at banayad, ngunit nangangailangan ng perpektong core sealing at maaaring maingay.
Karaniwang kasanayan para sa high-cavitation cap molds:
Pagsamahin ang isang maikling paggalaw ng stripper plate (2–3mm) upang alisin ang takip mula sa core, na sinusundan ng isang sabog ng hangin upang itulak ito nang malinaw. Tinitiyak ng stripper plate na ang takip ay pantay na nasira mula sa core, habang kinukumpleto ng hangin ang pagbuga nang hindi hinahawakan ang sealing surface ng takip.
Timing ng pagbuga:Ang ejection stroke ay dapat mangyari pagkatapos na ang amag ay ganap na nakabukas upang maiwasan ang banggaan sa nakapirming kalahati. Ang mga advanced na amag ay gumagamit ng cam-actuated o servo-driven na stripper plate para sa tumpak na timing.
4. Cooling Optimization para sa Cap Molds
Kinukonsumo ng paglamig ang 60–80% ng oras ng pag-ikot. Sa high‑cavitation cap molds, ang mahusay na paglamig ay ang susi sa pagkamit ng sub‑5‑second cycle.
Core cooling:Ang pangunahing pin ay karaniwang ang pinakamainit na bahagi. Ang mga tradisyonal na straight cooling channel sa core ay hindi mahusay.
Kasama sa mas mahusay na mga pamamaraan:Mga Bubbler (rotary tube inserts): Ang coolant ay dumadaloy pababa sa isang maliit na tubo sa ilalim ng core at bumabalik sa annulus, na kumukuha ng init.
Spiral cooling insert:Ang isang helical groove ay machined sa core insert, na lumilikha ng spiral flow path para sa maximum na surface contact.
Conformal cooling (3D printed inserts): Para sa mga kumplikadong core, ang mga additively manufactured insert na may conformal channel ay maaaring mabawasan ang cooling time ng 30–40%.
Paglamig ng lukab:Ang kalahati ng lukab ay nangangailangan din ng agresibong paglamig. Gumamit ng mga bubbler o tuwid na channel nang mas malapit hangga't maaari sa ibabaw ng lukab (1.5–2.5 mm na distansya).
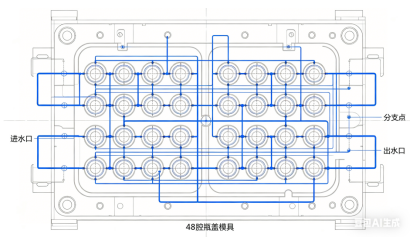
Daloy ng coolant:Tiyaking magulong daloy (Reynolds number > 5,000) sa lahat ng channel. Kalkulahin ang pagbaba ng presyon; ang isang 48‑cavity na amag ay maaaring mangailangan ng maramihang mga cooling circuit na magkatulad upang mapanatili ang mataas na rate ng daloy.
Paghihiwalay ng cooling circuit:Para sa matataas na takip (hal., mga sports cap), maaaring alisin ng magkahiwalay na mga circuit para sa itaas at ibabang bahagi ng core ang ovality.

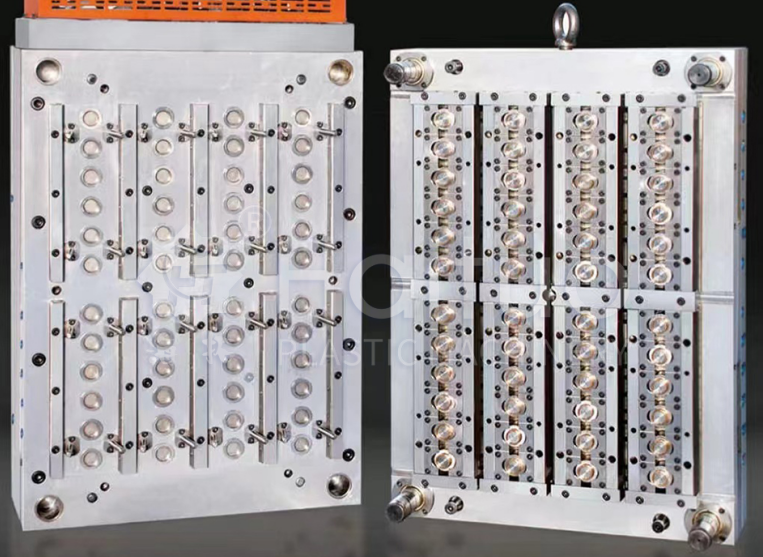
5. Pag-aaral ng Kaso: 48‑Cavity Carbonated Soft Drink Cap Mould
Hamon:Ang isang pangunahing kumpanya ng inumin ay nangangailangan ng amag para sa 28mm PCO 1881 CSD caps (carbonated soft drinks). Target na cycle: 4.2 segundo. Taunang dami: 80 milyong takip. Materyal: PP + 5% antistatic agent.
Diskarte sa disenyo:
Mga resulta pagkatapos ng pagsubok:
Mga aral na natutunan:Ang kumbinasyon ng spiral cooling sa mga core at sequential valve gating ay ang susi. Nang maglaon, nag-order ang customer ng pangalawang magkaparehong amag, at parehong tumatakbo nang magkatabi sa dalawang makina na gumagawa ng kabuuang 2,500 caps kada minuto.
Ang mga high-cavitation molds na tumatakbo sa mataas na bilis ay nangangailangan ng mahigpit na pagpapanatili:
Konklusyon
Ang high-cavity, high-speed cap molds ay mga engineering marvel na nagtutulak sa mga limitasyon ng injection molding. Kung pipiliin mo ang compression o iniksyon ay depende sa iyong volume, pagiging kumplikado ng cap, at kapasidad ng pamumuhunan. Para sa injection molded caps, ang tagumpay ay nakasalalay sa tatlong haligi:
Ang 48‑cavity CSD cap mold case ay nagpapakita na sa wastong disenyo at precision na pagmamanupaktura, ang injection molding ay maaaring kalabanin ang compression molding sa bilis habang nag-aalok ng mas malawak na flexibility ng disenyo.
Bilang isang gumagawa ng amag, ang pag-master ng mga teknolohiyang ito ay magbubukas ng mga pinto sa mataas na dami ng pagsasara ng merkado, isa sa mga pinaka-hinihingi ngunit kapaki-pakinabang na mga segment ng ating industriya.
Telepono: +86-18957424655
Mobile: +86-18957424655
Email: sale@taizhoumold.com
Address:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Lahat ng karapatan ay nakalaan.