SUNDAN MO KAMI:

Balita

Thin-Wall Packaging Mould Technology: Mga Hamon at Solusyon para sa High-Speed, Stable, at Precision Molding

Panimula

       Ang manipis na pader na packaging—isipin ang mga yogurt cup, margarine tub, deli container, at thin-walled lids—ay kumakatawan sa isa sa mga pinaka-hinihingi na segment ng industriya ng injection molding. Ang kapal ng bahagi ng pader ay karaniwang mula sa 0.25mm hanggang 1.0mm, na may mga ratio ng haba-sa-kapal na kadalasang lumalampas sa 200:1. Ang mga tagal ng pag-ikot ay sinusukat sa mga segundo (karaniwang 3-8 segundo), at ang taunang dami ng produksyon ay madalas na lumampas sa 10 milyong bahagi bawat amag.

        Bilang isang may karanasang technician ng amag na dalubhasa sa mga high-cavitation packaging molds, nakita ko kung paano maaaring maging sakuna ang maliliit na depekto sa disenyo sa thin-wall molding. Ang isang gate imbalance na 5% ay maaaring mangahulugan na ang ilang mga cavity ay sobrang puno habang ang iba ay maikli. Ang pagkakaiba-iba ng paglamig na 5°C ay maaaring magdulot ng warpage na nagiging sanhi ng mga bahagi na hindi magamit sa 1,000 bahagi bawat oras.

        Itong artiNakatuon ang cle sa mga pangunahing teknikal na aspeto ng pagdidisenyo at paggawa ng high-performance thin-wall packaging molds. Naghuhulma ka man ng mga lalagyan, takip, o tasa ng manipis na dingding, makakatulong ang pag-unawa sa mga prinsipyong itomakakamit mo ang mas mabilis na mga cycle, mas mahusay na kalidad ng bahagi, at mas mahabang buhay ng amag.

1. Pagpili ng Materyal para sa Manipis na Pader na Molds

       Ang mga paksa sa paghuhulma ng manipis na pader ay nahuhulma sa matinding kundisyon: napakataas na presyon ng iniksyon (hanggang sa 2,000 bar), mabilis na mga ikot ng pag-init at paglamig, at mataas na bilis ng daloy ng pagkatunaw.

       Inirerekomenda ang mga bakal na amag:

Steel Marka
Katigasan
Mga Pangunahing Katangian
Karaniwang Aplikasyon
H13 / 1.2344 / SKD61
48–52 HRC
Mataas na katigasan, good thermal fatigue resistance
Mga core at cavity plate, pangkalahatang manipis na pader na hulma
Hindi kinakalawang na 1.2316 / S136
48–52 HRC
Corrosion resistance para sa food-contact applications
Packaging para sa acidic o wet na mga produkto
DC53
58–62 HRC
Superior wear resistance para sa mataas na puno ng mga materyales
Pinoproseso ng high-cavitation molds ang PP na may >30% fillers

       Pangunahing pagsasaalang-alang: Para sa napakataas na cavitation (hal., 64 o 96 cavities), ang mold base mismo ay dapat gawin mula sa high-strength steel (hal., P20 pre-hardened o 1.2738) upang mapaglabanan ang presyon ng iniksyon nang walang plate deflection.


2. Disenyo ng Sistema ng Hot Runner

       Ang mainit na runner ay ang puso ng anumang manipis na pader na packaging amag. Dapat itong maghatid ng tunaw sa bawat lukab nang sabay-sabay na may perpektong balanse, kaunting pagbaba ng presyon, at tumpak na kontrol sa temperatura.

       Mga kritikal na elemento ng disenyo:

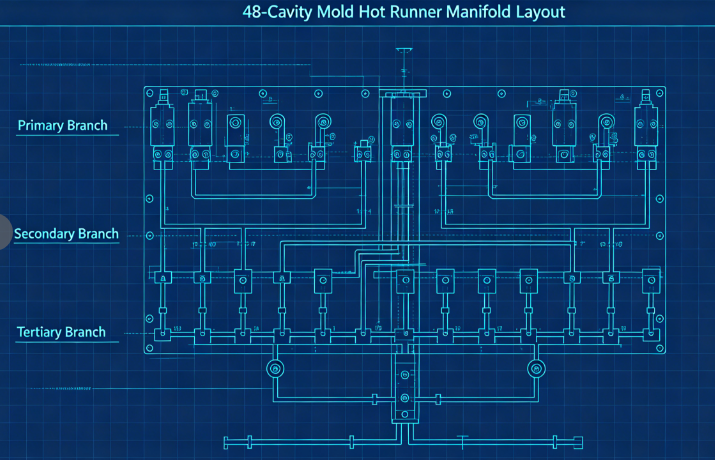
        a) Balanseng mga channel ng daloy: Para sa mga multi-cavity molds (karaniwang 32, 48, 64, o 96 cavity), ang natural na pagbabalanse ay mahalaga. Nangangahulugan ito na ang bawat lukab ay may eksaktong parehong haba ng daloy. Ang isang karaniwang layout ay gumagamit ng isang pangunahing manifold, pangalawang manifold, at mga sanga ng tersiyaryo, lahat ay na-machine sa magkaparehong dimensyon.

        b) Uri at lokasyon ng gate: Para sa mga lalagyan ng manipis na pader, ang pinakakaraniwang mga uri ng gate ay: Mga gilid ng gate (para sa mga bahagi na may tuwid na sidewall) Mga balbula na gate (para sa diaphragms o direktang gating sa ibaba) Mga submarine gate (para sa malinis na part-off na walang vestige ng gate)Dapat na tama ang laki ng gate—masyadong maliit, at ang shear heating ay nagdudulot ng pagkasira; masyadong malaki, at nagiging hindi katanggap-tanggap ang vestige ng gate. Ang mga karaniwang sukat ng gate para sa manipis na pader na tasa ay mula 0.8mm hanggang 1.5mm ang lapad.

        c) Thermal balance: Ang bawat nozzle ay dapat may independiyenteng kontrol sa temperatura. Ang mga manifold channel ay dapat na pantay na pinainit (gamit ang dual-zone o three-zone na mga heater) upang maiwasan ang mga hot spot o malamig na slug.

3. Cavity at Core Design

       Ang mga bahagi ng manipis na pader ay nangangailangan ng lubos na tumpak na lukab at mga pangunahing sukat upang makamit ang pare-parehong kapal ng pader.

       Mga pangunahing pagsasaalang-alang:

        a) Pamamahagi ng kapal ng pader: Panatilihin ang pare-parehong kapal ng pader sa loob ng ±0.02mm. Ang mga pagkakaiba-iba ng kapal ay lumilikha ng differential cooling at warpage. Gumamit ng pagsusuri sa daloy ng amag upang ma-optimize ang disenyo bago magputol ng bakal.

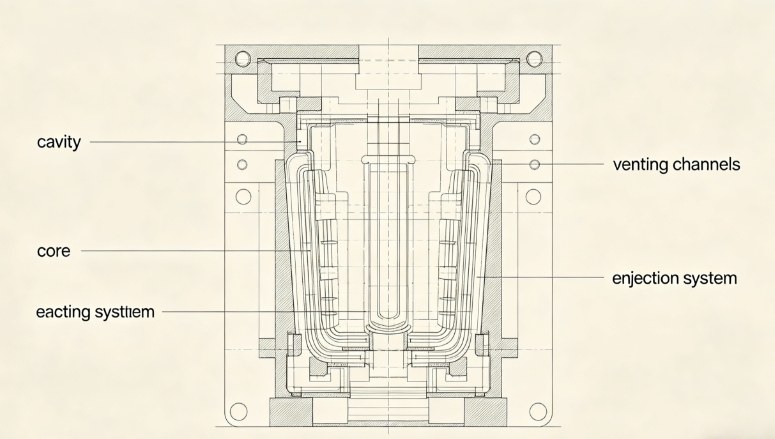
        b) Venting: Ang paghubog ng manipis na pader ay gumagamit ng high-speed injection (madalas na 200–500 mm/s). Ang hangin na nakulong sa lukab ay dapat na makatakas kaagad. Inirerekomendang lalim ng vent:0.02–0.03mm para sa PP0.01–0.02mm para sa PS o PET

Dapat ilagay ang mga vent sa huling puntong pupunan, sa kahabaan ng parting line, at sa paligid ng mga ejector pin.c) Draft angle: Para sa manipis na pader na bahagi, inirerekumenda ang minimum na draft na 1° bawat gilid (1.5–2° para sa mas malalalim na lalagyan). Ang hindi sapat na draft ay humahantong sa scratching, vacuum lock, at mga problema sa ejection.

        d) Surface finish: Ang mga ibabaw ng lukab para sa malinaw o makintab na mga bahagi ay nangangailangan ng SPI A-1 (mirror) finish; para sa mga opaque na lalagyan ng gatas, sapat na ang SPI B-1 (600 grit).

4. Disenyo ng Sistema ng Paglamig

        Ang paglamig ay nangingibabaw sa cycle time sa thin-wall molding—karaniwang 60–80% ng kabuuang cycle. Ang mahusay na paglamig ay ang susi sa mataas na produktibo.

       Mga prinsipyo ng disenyo:

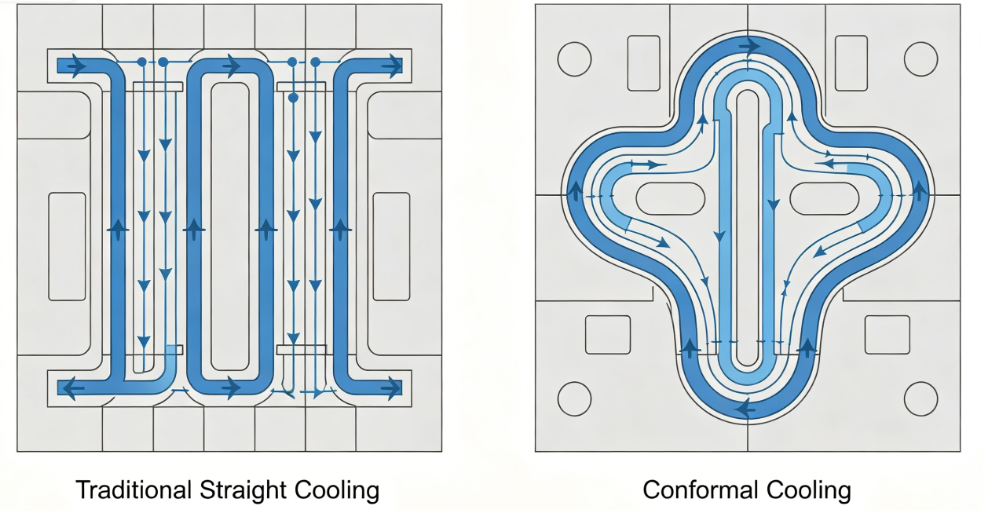
        a) Conformal cooling: Ang mga tradisyunal na straight-drilled cooling channel ay kadalasang masyadong malayo sa ibabaw ng cavity. Ang mga conformal cooling channel—sumusunod sa contour ng bahagi—ay maaaring bawasan ang oras ng paglamig ng 30–50%. Karaniwang ginagawa ang mga ito gamit ang 3D printing o CNC machining ng mga insert na may mga curved channel.

        b) Mga parameter ng cooling channel:

  • diameter: 8–12mm
  • Distansya mula sa ibabaw ng lukab: 1.5–2.0 beses na diameter ng channel
  • Spacing sa pagitan ng mga channel: 3–4 beses na diameter ng channel
  • Daloy ng coolant: magulong daloy (Reynolds number >5,000)

        c) High-efficiency cooling: Gumamit ng mga bubbler o baffle sa core kung saan limitado ang espasyo. Para sa matataas na core, mag-install ng spiral cooling insert o heat pipe.

        d) Paghihiwalay ng cooling circuit: Ang mga independiyenteng circuit para sa cavity at core plate ay nagbibigay-daan sa iba't ibang mga rate ng daloy at temperatura upang ma-optimize ang paglabas ng bahagi at mabawasan ang warpage.

5. Sistema ng Ejection

       Ang manipis na pader na bahagi ay mababa sa higpit at madaling ma-deform sa panahon ng pagbuga. Ang sistema ng pagbuga ay dapat na banayad ngunit maaasahan.

       Mga rekomendasyon sa disenyo:

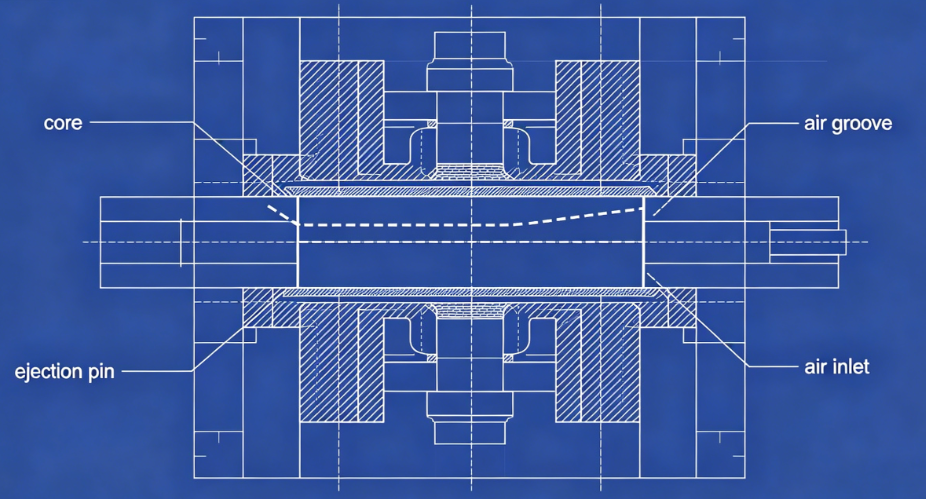
       a) Air ejection: Para sa maraming lalagyan ng manipis na dingding (lalo na ang mga tasa), ang air-assisted ejection ay mainam. Ang compressed air (2–4 bar) ay ipinapasok sa pagitan ng core at ng bahagi sa pamamagitan ng micro-grooves o porous insert, na lumulutang sa bahagi mula sa core.

       b) Stripper plate: Para sa mga bahaging may mga undercut o malalim na sidewalls, ang mekanikal na stripper plate ay nagbibigay ng pantay na puwersa ng pagbuga sa buong perimeter ng bahagi.

       c) Mga ejector pin: Kapag hindi maiiwasan ang mga pin, gumamit ng maraming maliit na diameter na pin (2–3mm) na nakalagay sa mga tadyang o mga nakatagong ibabaw. Iwasan ang malalaking pin na nag-iiwan ng mga nakikitang marka.

       d) Timing: Ang pagkakasunod-sunod ng pagbuga ay dapat magsimula lamang pagkatapos na lumamig nang sapat ang bahagi upang maiwasan ang pagpapapangit. Gumamit ng maikling cool na pagkaantala pagkatapos magbukas ng amag.

6. Mga Pagsasaalang-alang sa Pagproseso

       Kahit na ang pinakamahusay na amag ay hindi makakagawa ng magagandang bahagi nang walang wastong mga setting ng proseso. Mga pangunahing parameter para sa paghubog ng manipis na dingding:

Parameter
Karaniwang Saklaw
Mga Tala
Bilis ng iniksyon
200–500 mm/s
Pupunan ng mataas na bilis ang mga manipis na seksyon bago mag-freeze-off
Presyon ng iniksyon
1,200–2,000 bar
Kinakailangan upang malampasan ang paglaban sa daloy
Matunaw na temperatura
190–240°C (PP), 230–280°C (PS)
I-optimize para sa lagkit
Temperatura ng amag
10–25°C (cold runner) o 30–60°C (hot runner)
Balanseng paglamig
Presyon sa likod
5–15 bar
Para sa pagkakapare-pareho ng plastication
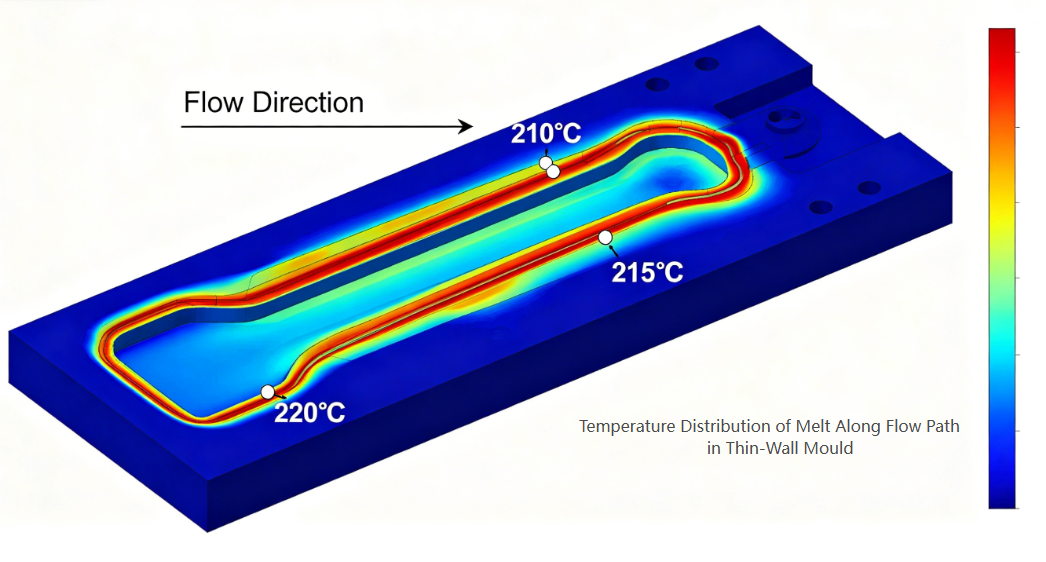
        Mahalaga: Ang paghubog ng manipis na pader ay kadalasang gumagamit ng mataas na antas ng paggugupit, na nagdudulot ng makabuluhang pag-init ng paggugupit. Ang aktwal na temperatura ng pagkatunaw sa gate ay maaaring 20–40°C na mas mataas kaysa sa temperatura ng set ng bariles. Isaalang-alang ito kapag pumipili ng mga materyales sa amag at disenyo ng gate.


7. Mga Karaniwang Depekto at Pagbabawas

Depekto
Dahilan na Kaugnay ng Amag
Solusyon
Mga short shot
Hindi sapat na bentilasyon o maliit na laki ng mga pintuan
Magdagdag ng mga lagusan sa mga dulo ng daloy; palakihin ang mga pintuan
Warpage
Hindi pantay na paglamig o hindi balanseng pagpuno
Pagbutihin ang pagkakapareho ng paglamig; mga runner ng balanse
Mga marka ng lababo
Hindi magandang lokasyon ng gate o hindi sapat na pag-iimpake
Ilipat ang gate sa makapal na seksyon; magdagdag ng oras ng pag-iimpake
Masyadong mataas ang vestige ng gate
Hindi wasto ang disenyo ng gate
Lumipat sa valve gate o submarine gate
Nakadikit sa core
Hindi sapat na draft o air ejection failure
Dagdagan ang draft; malinis na hangin grooves
Mga marka ng paso
Hindi sapat na paglabas ng hangin
Palalimin ang mga lagusan sa loob ng mga limitasyon ng materyal

Pag-aaral ng Kaso: 48-Cavity Yogurt Cup Mould

        Challenge: Ang isang customer ay nangangailangan ng 48-cavity mold para sa 150ml yogurt cups (PP, 0.45mm wall thickness, 4-second cycle, annualhumihingi ng 20 milyong bahagi).

        Mga ginawang aksyon:

  • Ginamit ang H13 (1.2344) ESR para sa cavities at core para sa thermal fatigue resistance.
  • Nagdisenyo ng ganap na balanseng 48-cavity hot runner na may mga valve gate.
  • Inilapat ang conformal cooling channel sa parehong cavity at core plates (additively manufactured inserts).
  • Nagdagdag ng air ejection system na may 0.02mm air grooves sa mga core.
  • Ginamit ang pagsusuri sa daloy ng amag upang i-optimize ang mga lokasyon ng gate at pag-vent.

        Mga resulta:

  • Anakuha ang pare-parehong pagpuno (±2% pagkakaiba-iba ng timbang sa mga cavity)
  • Nabawasan ang oras ng paglamig mula 2.8s hanggang 1.6s (kabuuang cycle3.9s)
  • Rate ng depekto <0.3%
  • Ang amag ay nakagawa ng mahigit 30 milyong bahagi wwalang major maintenance
Konklusyon

       Ang teknolohiya ng pag-iimpake ng manipis na pader ay kumakatawan sa tugatog ng inhinyero ng amag ng iniksyon. Ang mga pangangailangan ng mataas na cavitation, sub-second cycle, at zero-defect na produksyon ay nagtutulak sa bawat aspeto ng disenyo ng amag sa limitasyon nito. Ang matagumpay na thin-wall molds ay nangangailangan ng:

Katumpakan sa cavity/core machining (±0.01mm)

Balanse sa mga channel ng daloy ng mainit na runner

Kahusayan sa conformal cooling

Pagiging maaasahan sa mga sistema ng pagbuga

Pag-unawa sa materyal na pag-uugali at dynamics ng proseso

       Fo mga gumagawa ng amag na handang mamuhunan sa mga advanced na tool sa disenyo at precision na pagmamanupaktura, ang sektor ng thin-wall packaging ay nag-aalok ng napakalaking pagkakataon—kapwa sa mga tuntunin ng teknikal na hamon at paglago ng negosyo.

Mga Kaugnay na Balita
Mag-iwan ako ng mensahe
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin