SUNDAN MO KAMI:

Balita

Ang Ugnayan sa Pagitan ng mga Depekto at Molds ng Injection Molding

Panimula

        Ang mga depekto sa paghubog ng iniksyon ay kadalasang nakakabigo. Kapag lumabas ang isang bahagi na may mga lababo, warpage, burn mark, o short shot, ang unang reaksyon ng maraming production manager ay ang pagsasaayos ng mga parameter ng makina—temperatura, presyon, bilis ng pag-iniksyon, o oras ng paglamig. Bagama't kung minsan ay nakakatulong ang mga pagsasaayos na ito, ang pangunahing dahilan ay kadalasang mas malalim: sa mismong amag.

        Bilang isang bihasang technician ng amag, nasaksihan ko ang hindi mabilang na mga kaso kung saan ang mga linggo ay nasayang sa pag-tune ng parameter, para lamang malaman na ang disenyo ng amag ang tunay na may kasalanan. Ang totoo,ang isang mahusay na dinisenyo na amag ay maaaring makagawa ng mga de-kalidad na bahagi kahit na may malawak na window ng pagproseso; ang isang hindi magandang disenyong amag ay hindi kailanman makakapagdulot ng pare-parehong kalidad, gaano man kahusay ang makina.

        Nakatuon ang artikulong ito sa mga sanhi na nauugnay sa amag ng karaniwang mga depekto sa paghuhulma ng iniksyon. Ang pag-unawa sa mga ugnayang ito ay nagbibigay-daan sa mga gumagawa ng molde at mga injection molder na magtulungan nang mas epektibo—pagtugon sa mga problema sa pinagmulan sa halip na maglapat ng mga pansamantalang pag-aayos.

1. Mga Short Shot (Hindi Kumpletong Punan)

        Kung ano ang hitsura nito: Ang lukab ng amag ay hindi ganap na napuno; nawawala o bilugan ang mga gilid ng bahagi.

        Mga sanhi na nauugnay sa amag:

  • Maliit na laki ng mga gate o runner: Ang mga pinaghihigpitang daanan ng daloy ay nagpapataas ng pagbaba ng presyon, na pumipigil sa pagkatunaw mula sa pag-abot sa mga dulo ng lukab.
  • Hindi magandang lokasyon ng gate: Ang mga gate na inilagay malayo sa manipis na mga seksyon o sa dulo ng mahabang daloy ng mga landas ay nagdudulot ng maagang pag-freeze.
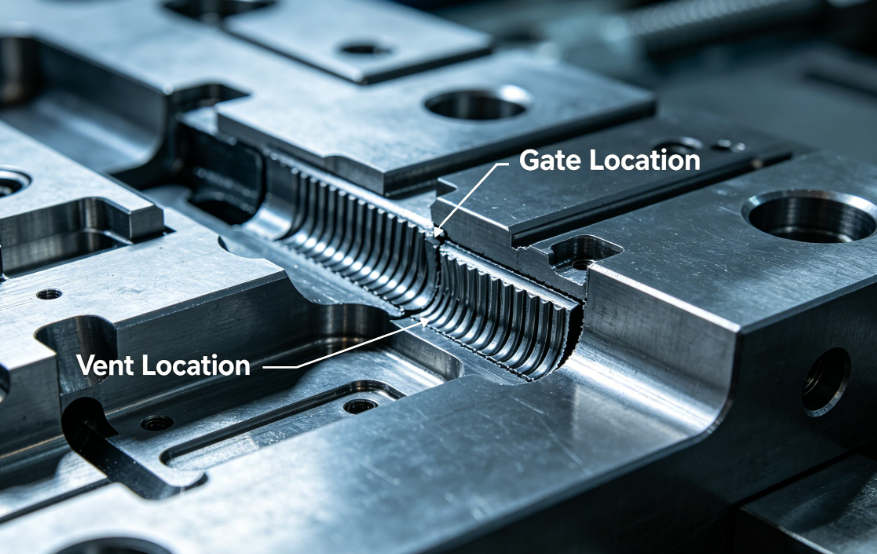
  • Hindi sapat na paglabas ng hangin: Ang na-trap na air compresses at pinipigilan ang pagtunaw mula sa pagsulong.
  • Manipis na nominal na disenyo ng dingding: Mas mababa sa minimum na inirerekomendang kapal para sa materyal.
  • Mga malamig na slug: Ang kakulangan ng balon ng malamig na slug ay nagpapahintulot sa pinalamig na materyal na harangan ang gate.

       Mga solusyon:

  • Dagdagan ang mga diameter ng gate at runner (gumamit ng pagsusuri sa daloy ng amag upang i-verify).
  • Ilipat ang mga gate na mas malapit sa mga lugar na mahirap punan.
  • Magdagdag o palalimin ang mga lagusan (karaniwang lalim: 0.02–0.05mm depende sa materyal).
  • Suriin ang kapal ng pader kasama ang taga-disenyo ng produkto.
  • Magdagdag ng malamig na slug well sa mga dulo ng runner at sa tapat ng mga gate.

2. Sink Marks

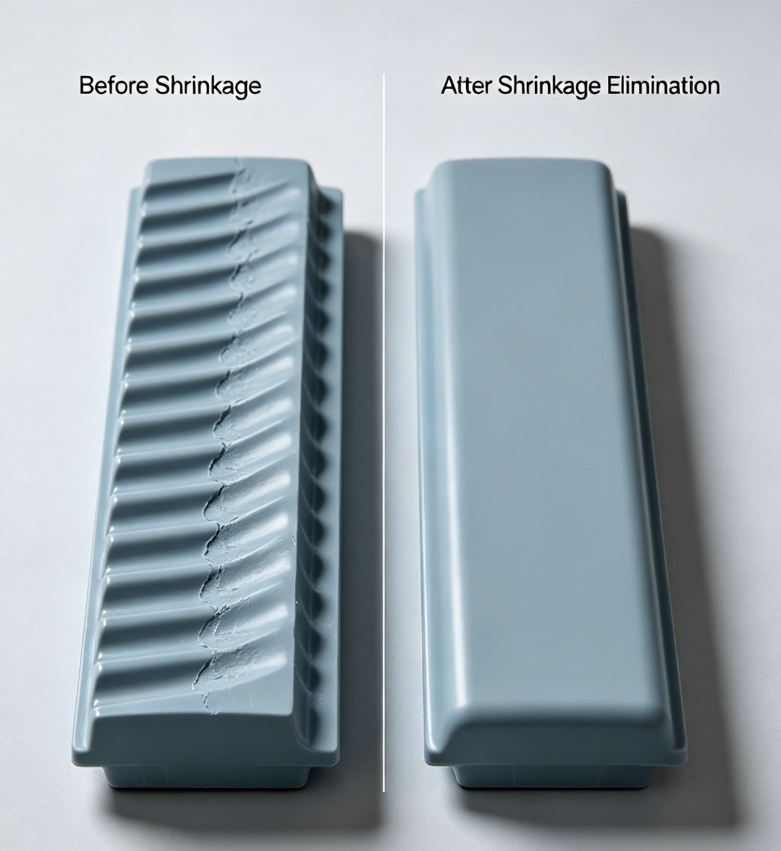
        Kung ano ang hitsura nito: Surface depressions, karaniwang nasa itaas ng makapal na tadyang o bosses.

        Mga sanhi na nauugnay sa amag:

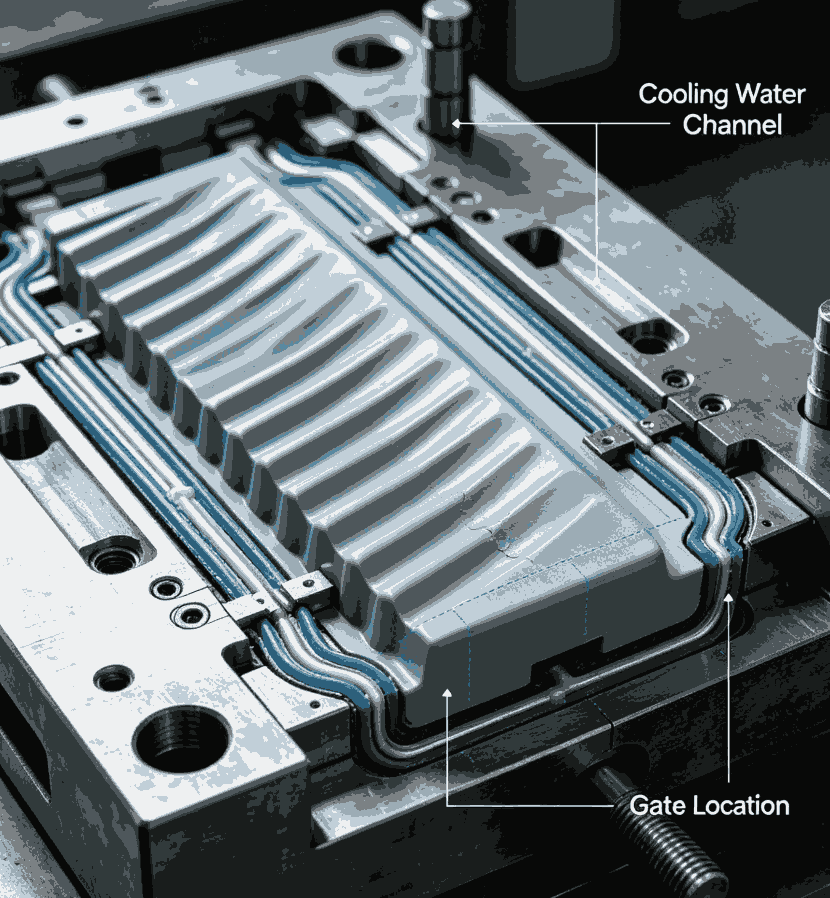
  • Hindi sapat na paglamig sa makapal na mga seksyon:Ang hindi sapat na paglalagay ng cooling channel ay nagbibigay-daan sa pangunahing materyal na lumiit nang higit pa kaysa sa balat.
  • Maliit na laki ng mga gate:Pinipigilan ng premature na pag-freeze ng gate ang presyon ng packing na maabot ang makapal na seksyon.
  • Hindi magandang lokasyon ng gate:Ang gate na masyadong malayo sa makapal na lugar ay nangangahulugan na ang packing pressure ay mawawala bago ito maabot.
  • Kakulangan ng kontrol sa ratio ng rib/base kapal:Ang kapal ng rib na higit sa 60% ng nominal na pader.

        Mga solusyon:

  • Ilagay ang mga cooling channel na mas malapit sa makapal na mga seksyon; isaalang-alang ang mga baffle o bubbler.
  • Palakihin ang gate o lumipat sa mas malaking uri ng gate (fan gate, tunnel gate).
  • Ilipat ang gate malapit sa makapal na seksyon.
  • Bawasan ang kapal ng tadyang sa 40–60% ng nominal na pader (pagbabago ng disenyo, ngunit dapat tanggapin ng amag).

3. Warpage (Part Distortion)

        Ano ang hitsura nito:Ang bahagi ay baluktot, yumuko, o hindi pantay pagkatapos ng pagbuga.

        Mga sanhi na nauugnay sa amag:

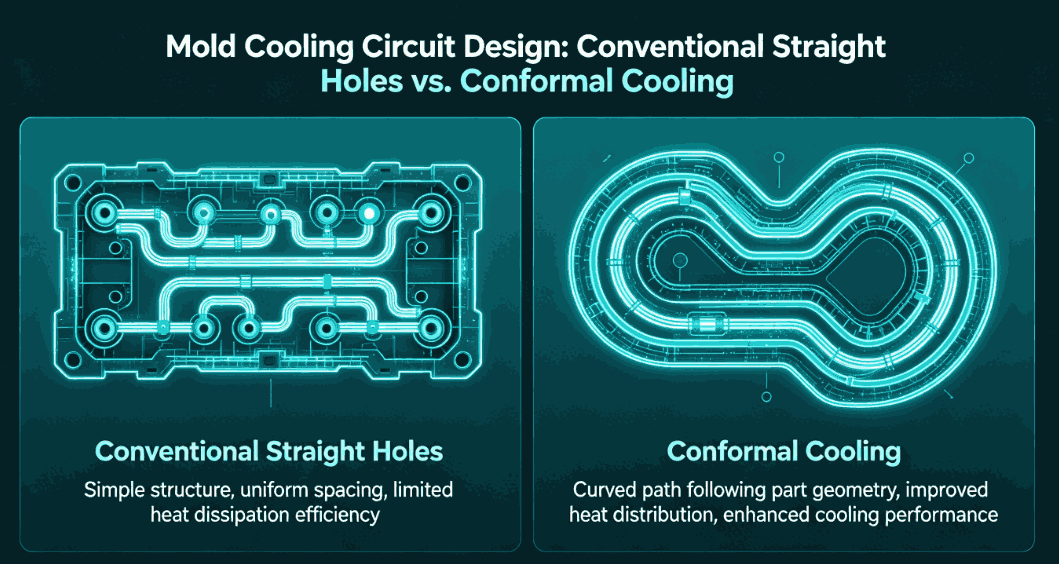
  • Hindi pantay na paglamig:Ang mga pagkakaiba sa temperatura ng amag sa buong lukab ay nagdudulot ng pag-urong ng kaugalian.
  • Hindi wastong disenyo ng pagbuga:Ang mga ejector pin ay tumutulak nang hindi pantay o sa manipis na mga seksyon.
  • Hindi balanseng sistema ng runner:Sa multi-cavity molds, ang hindi pantay na pagpuno ay humahantong sa iba't ibang mga natitirang stress.
  • Hindi sapat na anggulo ng draft:Ang mga puwersa ng mataas na pagbuga ay nakakasira sa bahagi.
  • Gate-induced orientation:Ang mga pintuan na inilagay sa manipis na mga seksyon o sa gitnang bahagi ay nagdudulot ng molecular orientation na lumiliko kapag lumalamig.

        Mga solusyon:

  • I-optimize ang layout ng cooling circuit: gumamit ng conformal cooling para sa mga kumplikadong geometries.
  • Balanse na ejector pin placement; gumamit ng mas malaki o higit pang mga pin sa manipis na mga seksyon.
  • Magdisenyo ng mga natural na balanseng runner (pantay na haba ng daloy sa bawat lukab).
  • Dagdagan ang draft angle (1–2° para sa karamihan ng mga materyales, 3–5° para sa mga texture na ibabaw).
  • Hanapin ang mga gate sa makapal na seksyon o gumamit ng maraming gate.


4. Burn Marks / Dielectrical Heating

        Ano ang hitsura nito:Brown o black scorch marks, kadalasan sa dulo ng daloy o sa malalim na tadyang.

        Mga sanhi na nauugnay sa amag:

  • Hindi sapat na bentilasyon:Ang hangin na nakulong sa bulag na bulsa o sa mga harapan ng daloy ay nagiging compressed at umiinit, na nagpapasama sa polimer.
  • Masyadong mababaw o naka-block ang mga vent:Ang gas ay hindi makatakas nang mabilis.
  • Hindi magandang disenyo ng bentilasyon ng linya ng paghihiwalay:Hindi matatagpuan ang mga lagusan sa huling lugar na pupunan.

        Mga solusyon:

  • Magdagdag ng mga lagusan sa lahat ng endpoint ng daloy ng daloy at malalim na tadyang sa ilalim.
  • Gumamit ng vent depth na angkop para sa materyal (hal., 0.02mm para sa PP, 0.01mm para sa PC).
  • Isaalang-alang ang paggamit ng porous (sintered) na mga insert na bakal para sa matinding pangangailangan sa pag-vent.
  • Magdagdag ng mga ejector pin na may mga venting grooves.

5. Flash (Burrs)

        Ano ang hitsura nito:Manipis ng labis na plastik sa linya ng paghihiwalay, mga butas ng ejector pin, o mga shutoff ng slider.

       Mga sanhi na nauugnay sa amag:

  • Hindi sapat na clamp tonnage para sa inaasahang lugar: Masyadong malaki ang amag para sa makina, ngunit ang amag mismo ay maaaring maging dahilan kung hindi maganda ang integridad ng linya ng paghihiwalay.
  • Nasira o nasira ang linya ng paghihiwalay: Ang dating pinsala o pagkasira ay nagpapahintulot sa plastic na makatakas.
  • Hindi sapat na tigas ng amag: Nababaluktot ang mga plato ng amag sa ilalim ng presyon ng iniksyon, nagbubukas ng mga puwang.
  • Maling lalim ng vent: Ang mga vent na masyadong malalim ay kumikilos bilang mga flash channel.
  • Hindi magandang pagkakabit ng mga slider o insert: Mga gaps sa shutoff surface.

       Mga solusyon:

  • Ayusin o gupitin ang mga ibabaw ng linya ng paghihiwalay.
  • Magdagdag ng mga support pillar sa likod ng cavity plate upang maiwasan ang pagbaluktot. Siguraduhin na ang mga lagusan ay pinuputol sa tamang lalim (karaniwang 0.02–0.05mm, na sinusundan ng isang relief na 0.5–1.0mm).
  • I-re-machine shutoff surface na may wastong anggulo at akma.

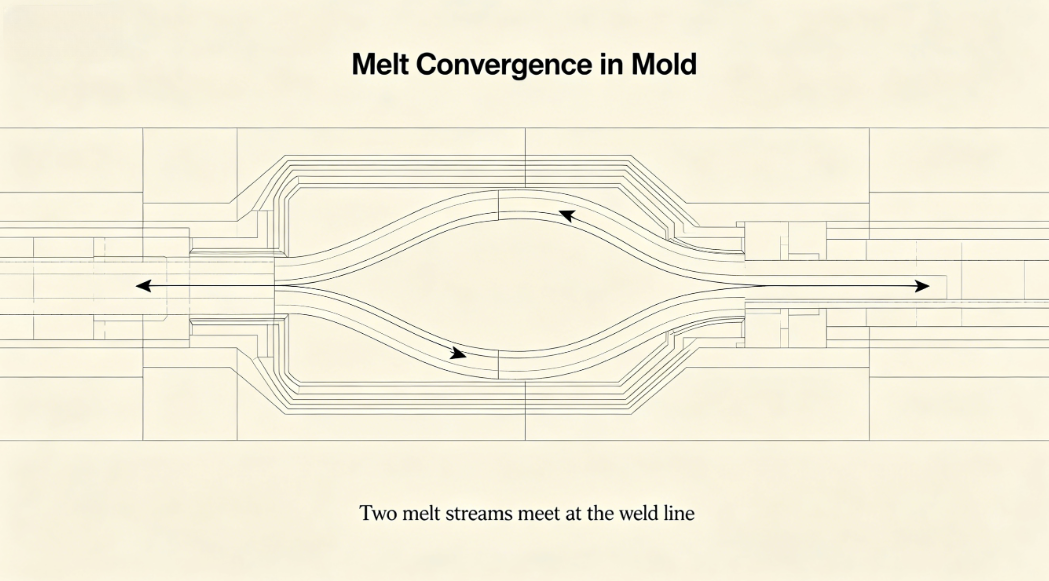
6. Weld Lines (Knit Lines)

        Ano ang hitsura nito:Mga nakikitang linya kung saan nagtatagpo ang dalawang harapan ng daloy; madalas na sinamahan ng kahinaan.

       Mga sanhi na nauugnay sa amag:

  • Maramihang mga gate na nagiging sanhi ng pagsasama-sama ng mga harapan ng daloy:Likas sa mga multi-gate na disenyo.
  • Mga sagabal sa lukab:Mga core, insert, o ribs na naghahati sa daloy.
  • Malamig na natutunaw na harap:Hindi sapat ang disenyo ng gate o malamig na slug well.
  • Hindi sapat na bentilasyon sa lokasyon ng weld line:Ang nakulong na hangin ay humahadlang sa molekular na pagkakasalubong.

        Mga solusyon:

  • Ilipat ang mga gate upang ilipat ang mga weld lines sa mga hindi kritikal na lugar.
  • Palakihin ang laki ng gate o lumipat sa ibang uri ng gate (hal., fan gate).
  • Magdagdag ng isang venting pocket sa lokasyon ng weld line.
  • Gumamit ng hot runner na may sequential valve gating para maalis ang mga weld lines.

7. Mga Depekto sa Ibabaw: Mga Flow Mark, Splay, at Haze

        Ano ang hitsura nila:Mga streak, kulot na pattern, o mapurol na bahagi sa ibabaw ng bahagi.

       Mga sanhi na nauugnay sa amag:

  • Hindi magandang disenyo ng gate:Ang mga pintuan na masyadong maliit o hindi maayos na kinalalagyan ay nagdudulot ng pag-jet o pag-aalangan.
  • Matalim na sulok o biglaang pagbabago sa kapal ng pader:Magdulot ng kawalang-tatag ng daloy.
  • Malamig na ibabaw ng amag:Ang hindi magandang disenyo ng cooling circuit ay humahantong sa mga malamig na lugar na pinalamig nang maaga ang pagkatunaw.
  • Kontaminado o magaspang na ibabaw ng lukab:Nagdudulot ng splay at mahinang pagtakpan.

        Mga solusyon:

  • Gumamit ng mas malaking gate o disenyo ng gate na nagsusulong ng unti-unting pagpapalawak (fan gate, film gate).
  • Makinis na mga transition sa cavity (radius lahat ng matalim na sulok).
  • I-optimize ang pagkakapareho ng paglamig.
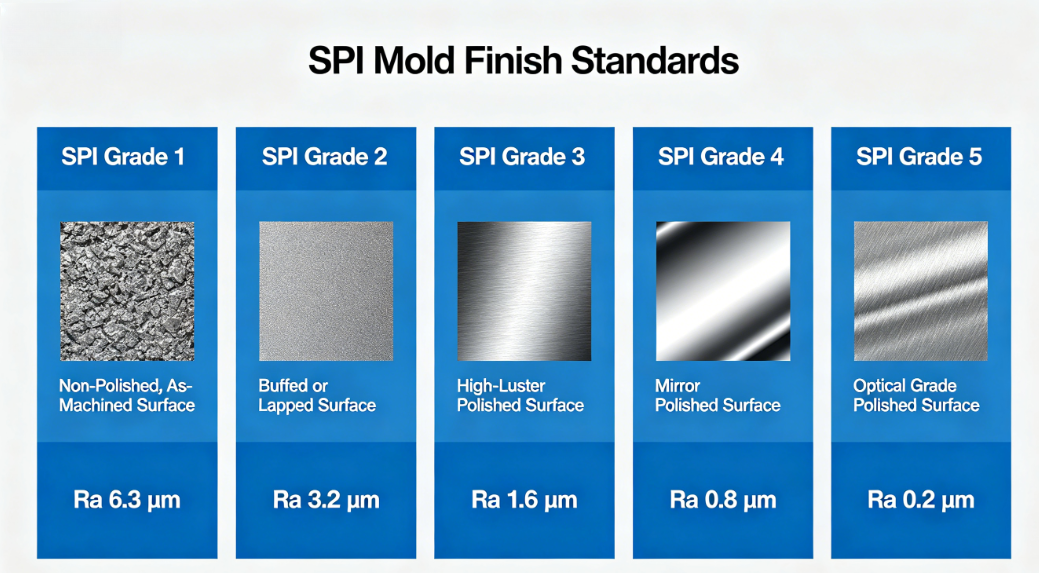
  • Polish na ibabaw ng lukab hanggang sa kinakailangang tapusin (mirror polish para sa makintab na bahagi).

8. Ejector Pin Marks / Push Marks

        Ano ang hitsura nito:Nakataas o lumubog na mga marka kung saan ang mga ejector pin ay nakakabit sa bahagi.

        Mga sanhi na nauugnay sa amag:

  • Hindi sapat na draft:Ang mataas na puwersa ng pagbuga ay tumutuon sa mga tip ng pin.
  • Masyadong kaunti o hindi maganda ang pagkakalagay ng mga ejector pin:Hindi pantay na pagbuga.
  • Masyadong maliit ang diameter ng pin:Mataas na konsentrasyon ng stress.
  • Mga isyu sa pagbabalik ng ejector pin:Hindi ganap na binawi ang mga pin bago ang susunod na cycle.

         Mga solusyon:

  • Palakihin ang draft angle.
  • Magdagdag ng higit pang mga ejector pin o gumamit ng mas malalaking diameter.
  • Maglagay ng mga pin sa mga tadyang, amo, o iba pang hindi kosmetiko na ibabaw.
  • Tiyakin ang wastong sistema ng pagbabalik ng ejector (mga spring o positibong return pin).

Pag-aaral ng Kaso: Mula sa Depekto hanggang sa Solusyon

        Ang isang customer na gumagawa ng 32-cavity pen barrel mold ay nag-ulat ng patuloy na warpage at mga marka ng lababo sa clip attachment area. Pagkatapos ng dalawang linggo ng mga pagsasaayos ng parameter ng makina na walang pagpapabuti, nagsagawa kami ng pagsusuri sa amag.

        Mga natuklasan:

  • Ang mga cooling channel ay malayo sa makapal na clip boss.
  • Ang gate ay matatagpuan sa tapat na dulo, na nagiging sanhi ng pagkawala ng presyon.
  • Ang mga ejector pin ay hindi pantay na ipinamahagi.

       Mga ginawang aksyon:

  • Nagdagdag ng baffle sa cooling circuit malapit sa boss.
  • Inilipat ang gate malapit sa lugar ng boss.
  • Nagdagdag ng dalawang karagdagang ejector pin.

        Mga resulta:

        Ang warpage ay nabawasan ng 80%; inalis ang mga marka ng lababo. Bumaba ang production scrap rate mula 12% hanggang 2%.

Konklusyon

        Ang kaugnayan sa pagitan ng mga depekto sa paghuhulma ng iniksyon at ng amag ay direkta at kadalasang nangingibabaw. Bagama't ang mga parameter ng proseso ay maaaring paminsan-minsan ay makabawi para sa maliliit na isyu sa amag, ang pangunahing solusyon ay nakasalalay sa magandang disenyo ng amag—wastong gating, balanseng paglamig, sapat na bentilasyon, matatag na pagbuga, at tamang draft anggulo.

        Bilang isang gumagawa ng amag, ang aming responsibilidad ay higit pa sa paghahatid ng amag na akma sa makina. Dapat tayong magdisenyo ng mga hulma na mapagpatawad, matatag, at na-optimize para sa partikular na materyal at bahaging geometry. Para sa mga injection molder, ang pag-unawa sa mga sanhi na ito na nauugnay sa amag ay nagbibigay-daan sa mas epektibong pag-troubleshoot at mas mahusay na komunikasyon sa mga supplier ng amag.

        Kapag nakatagpo ka ng patuloy na depekto, bago hawakan ang mga kontrol ng makina, itanong: Maaaring ang amag ang dahilan?


Mga Kaugnay na Balita
Mag-iwan ako ng mensahe
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin